Efluente de metalmecânica: óleo, metais e ajuste de pH
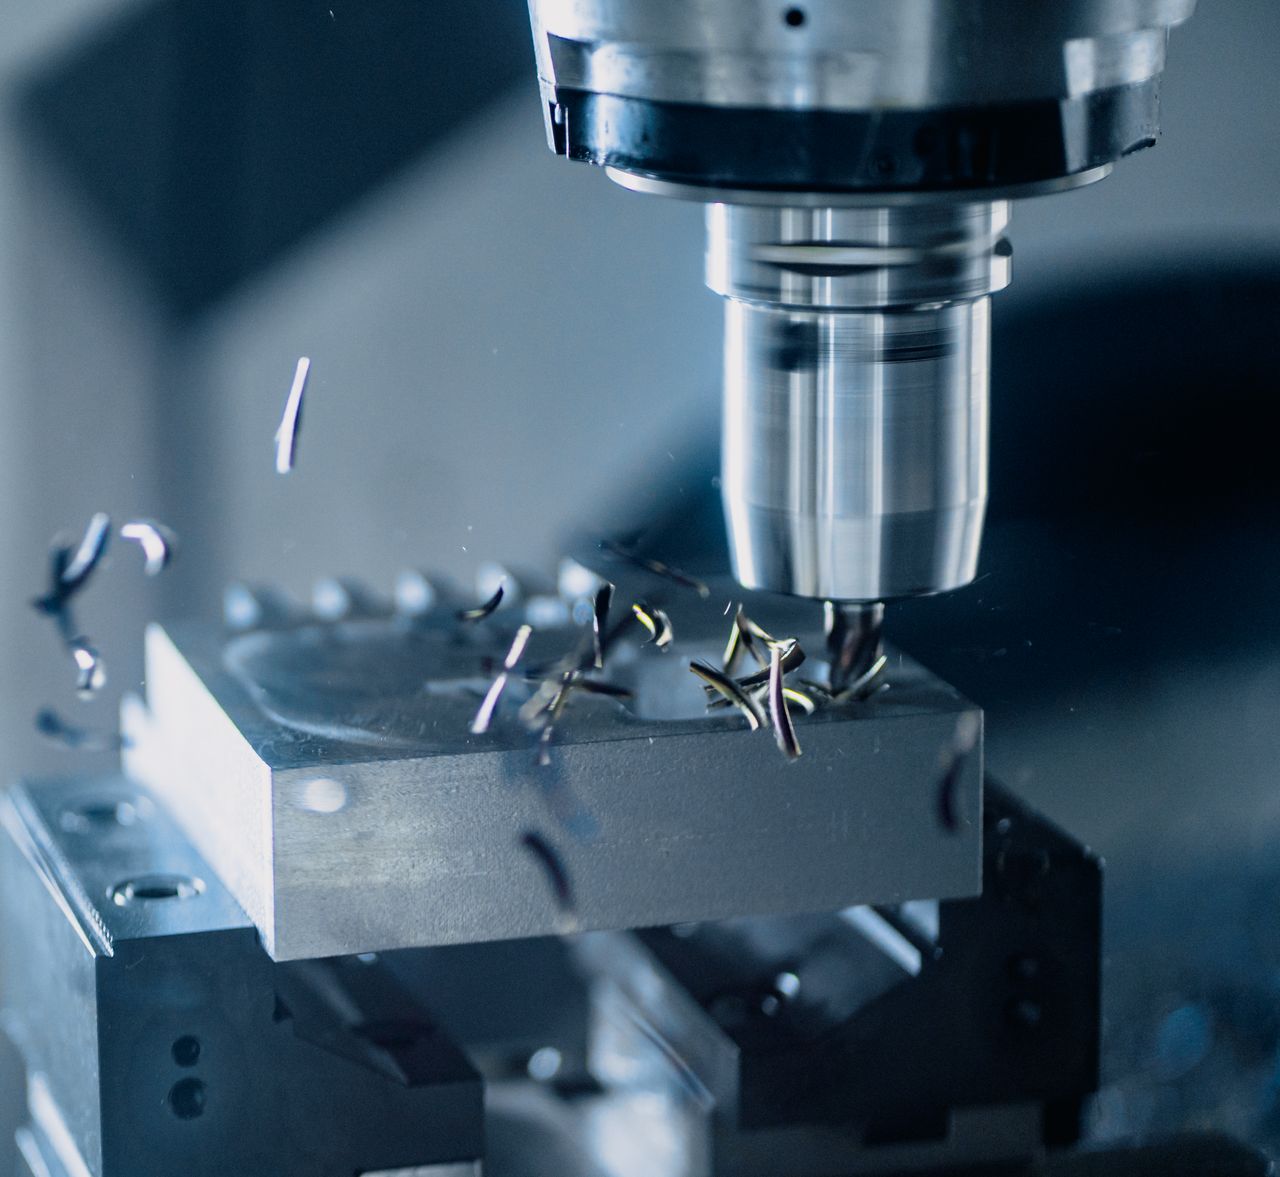
Usinagem, estamparia, tratamento de superfície e soldagem usam água e produtos químicos que terminam no efluente. Nos polos industriais da Serra, onde a metalmecânica convive com siderurgia e logística, o efluente de metalmecânica é um dos que mais exigem projeto detalhado, e quem procura uma empresa de tratamento de efluentes na Serra costuma descobrir que óleo e metal são problemas diferentes e pedem etapas diferentes.
Efluente de metalmecânica: o que ele traz
A fonte mais comum é o fluido de corte, uma emulsão de óleo em água usada para lubrificar e resfriar ferramentas. Quando o fluido envelhece e é descartado, vira um efluente rico em óleo emulsionado, com alta carga orgânica e cheiro forte.
O segundo contribuinte é a lavagem de peças.
Desengraxantes alcalinos, detergentes e solventes aquosos retiram óleo e sujeira, e o resultado é um efluente com pH alto, óleo disperso e sólidos. Em linhas de tratamento de superfície, como fosfatização, galvanoplastia e pintura, entram ainda ácidos, sais e metais dissolvidos, como zinco, níquel, cromo e ferro.
A mistura varia de fábrica para fábrica e até de dia para dia, e é essa variação que complica o projeto de qualquer estação.
Óleo emulsionado: por que a caixa separadora não basta
Um separador de água e óleo comum só retém o óleo livre, que sobe por diferença de densidade. O óleo emulsionado do fluido de corte, em gotículas finíssimas estabilizadas por tensoativos, passa direto e sai no efluente, em concentrações muito acima do limite de 20 miligramas por litro de óleos minerais da norma federal de efluentes.
Para tratar esse óleo, é preciso primeiro quebrar a emulsão. Isso se faz com ajuste de pH, com coagulantes e floculantes ou com aquecimento, conforme o tipo de fluido. Depois da quebra, o óleo se separa por flotação ou por decantação e é recolhido.
O óleo recuperado e a borra são resíduos perigosos, e devem ser entregues a empresas licenciadas, com manifesto. Essa destinação entra no custo de operação da estação.
Metais: precipitar, decantar e desidratar
Quando o efluente carrega metais dissolvidos, o tratamento mais usado é a precipitação química. Eleva-se o pH com cal ou soda, e os metais formam hidróxidos insolúveis, que se agrupam com floculante e sedimentam. O pH ótimo varia de metal para metal, e uma etapa de ajuste fino é comum.
O cromo hexavalente, mais tóxico, precisa ser reduzido a trivalente antes da precipitação, em meio ácido. É uma etapa específica, que exige controle de pH e de potencial de oxirredução e cuidado com a segurança da operação.
O lodo resultante é rico em metais e, em geral, classificado como resíduo perigoso. Desidratá-lo em filtro-prensa reduz o volume e o custo de transporte e de destinação, e o controle da dosagem de produtos evita gerar lodo em excesso.
Armazenamento e segurança dos produtos químicos da estação
Uma estação de efluentes de metalmecânica usa ácidos, soda, cal, coagulantes e polímeros, e o armazenamento desses produtos exige cuidado. Tanques e bombonas devem ser compatíveis com o produto, estar em bacias de contenção e ter sinalização, chuveiro e lava-olhos por perto.
Produtos incompatíveis não podem ficar juntos.
Ácidos e bases, oxidantes e redutores, e produtos orgânicos e inorgânicos devem ser separados, para evitar reações perigosas em caso de vazamento. As fichas de segurança dos fabricantes orientam essas decisões e devem estar acessíveis à equipe.
Treinamento, equipamentos de proteção e planos de emergência fazem parte da rotina, e são cobrados por inspeções de segurança do trabalho e do meio ambiente.
Reúso na metalmecânica: lavagem e resfriamento
Depois de tratado, o efluente pode voltar a usos menos exigentes. Lavagem de pisos, resfriamento de equipamentos e preparo de alguns banhos de enxágue aceitam água de qualidade intermediária, e a economia de água e de esgoto compensa parte do custo da estação.
Para usos mais sensíveis, como enxágue final em tratamento de superfície, a água precisa de acabamento com filtros finos, resinas ou osmose reversa, para controlar sais e metais residuais.
O reúso exige monitoramento de condutividade e de contaminantes, porque a água que circula muitas vezes tende a concentrar sais. Um circuito bem projetado define limites e a reposição de água nova.
Licença e fiscalização no polo da Serra
Atividades metalmecânicas dependem de licença ambiental, e o órgão estadual costuma exigir caracterização do efluente, projeto da estação, plano de monitoramento e relatórios. A fiscalização compara os laudos com os limites da licença e da norma federal.
Em polos industriais, a atenção é maior. A concentração de empresas e o volume de efluente e de resíduos tornam o setor alvo frequente de vistorias, e quem mantém registros em dia, com análises, manifestos e comprovantes, atravessa a fiscalização com mais tranquilidade.
Investir no tratamento antes de uma autuação costuma ser mais barato do que corrigir depois, e mantém a empresa apta a participar de licitações e a atender exigências de clientes.
Prevenir na origem: fluidos de corte e desengraxantes
Boa parte do problema do efluente de metalmecânica pode ser reduzida antes da estação. Manter o fluido de corte em boas condições, com filtragem, controle de concentração e de pH, prolonga sua vida e reduz o volume descartado. Retirar o óleo contaminante da superfície, com skimmers, também ajuda.
Pequenas mudanças somam.
Trocar desengraxantes por produtos de menor carga poluente, evitar o descarte de banhos exauridos no ralo e armazenar o fluido usado separadamente para destinação adequada diminuem a carga e o custo. A coleta seletiva do óleo usado, por empresas licenciadas, é um serviço comum e barato.
Quando a fábrica reduz o que sai do processo, a estação fica menor e mais barata de operar, e a licença se torna mais fácil de manter.
Acompanhar o efluente de metalmecânica com análises regulares
O acompanhamento deve incluir óleos e graxas, metais, pH, temperatura, sólidos e demanda de oxigênio, com frequência definida pela licença. Um laudo mensal costuma ser o mínimo, e análises mais frequentes dos parâmetros críticos dão segurança.
Também é útil medir a eficiência de cada etapa: quanto de óleo sai da quebra de emulsão, quanto de metal precipita, quanto de sólido decanta. Esses números mostram onde ajustar dosagens e quando a manutenção é necessária.
Com dados confiáveis, o responsável da fábrica negocia com o órgão ambiental, justifica investimentos e comprova o desempenho da estação, o que dá estabilidade à operação.
Por fim, convém reservar na planta espaço para ampliar a estação, porque fábricas metalmecânicas costumam crescer em linhas, em turnos e em variedade de processos, e o efluente cresce junto.
Isso evita obras emergenciais, que custam mais e param a produção.
Ajuste de pH, equalização e monitoramento
O efluente de metalmecânica oscila entre ácido e alcalino, conforme o banho que é descartado. Um tanque de equalização, com agitação, mistura essas correntes e atenua os extremos, de modo que a neutralização seja mais simples e econômica.
A norma federal de lançamento de efluentes, a CONAMA 430 de 2011, exige pH entre 5 e 9, temperatura abaixo de 40 graus e limites individuais para metais, que a licença pode tornar mais rígidos. Medidores de pH em linha e controle automático de dosagem mantêm o processo dentro da faixa.
As análises de laboratório, periódicas, confirmam o desempenho. Um programa que combina monitoramento contínuo e análises regulares dá segurança e agilidade na correção de desvios.